
Produits similaires
-

Ligne de production de tissu non tissé spunbond modèle PP de la marque AOLONG SS
-

ALSS — Machine de fabrication de non-tissé spunbond PP pour le secteur de la santé, à poutre en acier inoxydable de 1 600 mm
-

AL – Ligne de production de machines pour la fabrication de non-tissé PP « Spunbons » à poutre en acier inoxydable de 1 600 mm
-

ALSS — Machine de production de non-tissé spunbond en acier inoxydable et polypropylène (3 200 mm) pour le secteur de la santé
-
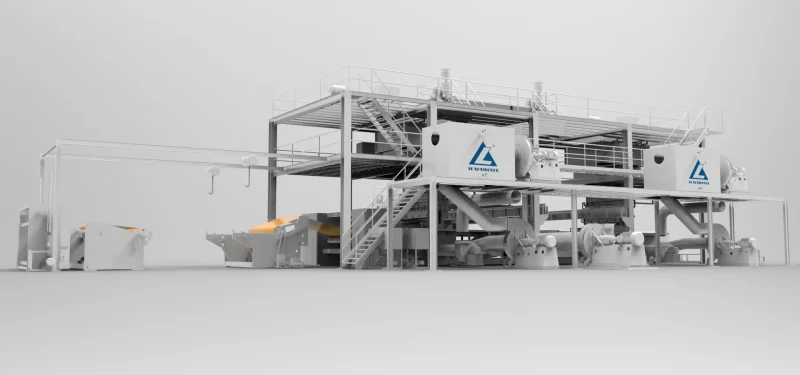
Machine de fabrication de non-tissé spunbond en acier inoxydable et polypropylène AL–3200 mm
Machine à filer le non-tissé PP
Aolong Nonwoven propose une gamme complète de Machine à filer le non-tissé PP, notamment les modèles SSMMS, SMS, SSS, SS et S, chacun étant adapté à des applications spécifiques dans les secteurs médical, de l'hygiène, agricole et industriel.
Affichage de 1–8 sur 40 résultats
-

Machines automatiques de fabrication de non-tissés PP de type SSS par filage-liage
-
Ligne de production de tissu non tissé spunbond modèle PP de la marque AOLONG SS
-

Ligne de production de tissu non tissé PP spunbond de type S simple d'AOLONG
-
A.L – Machine de fabrication de non-tissé SS 1600 mm pour couches pour bébés – Machine de fabrication de non-tissé PP spunbond
-
Machine de fabrication de non-tissé spunbond en acier inoxydable et polypropylène AL–3200 mm
-
Machine de fabrication de non-tissé spunbond en polypropylène (PP) et acier inoxydable (SS), modèle AL–4200 mm
-

Machine de fabrication de non-tissé SMS PP spunbond de 1 600 mm pour le secteur médical et de la santé (AL–1600mm)
-

Machine de fabrication de non-tissé SMS PP spunbond de 2 400 mm pour le secteur médical et de la santé (AL–2400mm)
Lignes de production de non-tissés en PP spunbond
Les lignes de production de non-tissé PP « spunbond » transforment la résine de polypropylène (PP) en filaments continus, assemblent ces filaments pour former une nappe et lient celle-ci par un procédé thermique contrôlé. Les différentes configurations de couches permettent aux fabricants de produire des tissus présentant diverses combinaisons de résistance, de douceur, d’uniformité, ainsi que de performances en matière de filtration et de barrière.
AL Nonwoven propose des configurations de lignes de production en fonction de la largeur de tissu souhaitée, du grammage (GSM), du débit, de l'application, des exigences en matière de matières premières et des conditions de l'usine.
Types de machines de fabrication de PP spunbond
Machines pour non-tissés S
Les machines de type S utilisent une seule couche de spunbond pour produire des non-tissés en PP, selon un processus de fabrication simple. Elles conviennent aux applications où la régularité de la formation du non-tissé et l'efficacité de production constituent les principales exigences.
Voir les machines pour non-tissés S
Machines pour non-tissés SS
Les machines SS utilisent deux couches de non-tissé filé-lié afin d’offrir une plus grande souplesse en termes de structure et de performances du tissu. Elles peuvent être configurées pour différentes plages de grammages et différentes spécifications de tissu, utilisées notamment dans les secteurs de l’hygiène, de l’agriculture, de l’emballage et dans d’autres applications.
Voir les machines pour non-tissés SS
Machines pour non-tissés SSS
Les machines SSS forment trois couches de non-tissé par filage-liage au cours du processus de production, ce qui permet un meilleur contrôle de la structure de la nappe et de l'uniformité du tissu. Elles conviennent aux fabricants qui ont besoin d'une qualité de tissu stable sur une gamme plus large de spécifications de production.
Découvrez les machines pour non-tissés SSS
Machines SMS pour non-tissés
Les machines SMS associent des couches de non-tissé filé et de non-tissé soufflé à l'état fondu au sein d'une même ligne de production. Les couches de non-tissé filé assurent la résistance structurelle, tandis que la couche de non-tissé soufflé à l'état fondu apporte des propriétés de filtration grâce à ses fibres fines et des propriétés barrières. Cette structure est largement utilisée dans les applications où une combinaison de résistance mécanique et de performances fonctionnelles est requise.
Voir les machines SMS pour non-tissés
Machines pour non-tissés SSMMS
Les machines SSMMS utilisent plusieurs couches de non-tissé « spunbond » et « meltblown » pour produire des non-tissés composites offrant un meilleur contrôle de la résistance, de la filtration et des propriétés barrières. Cette structure multicouche est adaptée aux applications exigeantes dans les domaines de l'hygiène, du médical et de la filtration.
Découvrez les machines pour non-tissés de SSMMS
Quelle machine de fabrication de PP spunbond correspond le mieux à votre production ?
| Type de machine | Structure | Principaux axes de production | Quand faut-il y songer ? |
|---|---|---|---|
| S | S | Non-tissé spunbond monocouche | Quantités de tissu nécessaires : c'est simple |
| SS | S + S | Non-tissé spunbond à deux couches | Une plus grande souplesse structurelle |
| SSS | S + S + S | Non-tissé spunbond à trois couches | Tissus multicouches obtenus par filage-liage |
| SMS | S + M + S | Spunbond + meltblown | Tissus destinés à la filtration et à la protection |
| SSMMS | S + S + M + M + S | Spunmelt à cinq couches | Spécifications multicouches plus complexes |
Guide de sélection des lignes de production de PP spunbond
Le choix d'une ligne de production adaptée ne se limite pas au simple choix de la largeur de la machine. La configuration doit être adaptée au tissu visé, au volume de production, à l'application finale et aux infrastructures disponibles dans l'usine.
| Facteur de sélection | Éléments à prendre en compte |
|---|---|
| Structure de la machine | S, SS, SSS, SMS ou SSMMS |
| Largeur du tissu | Largeur finale requise du tissu et largeur utile de production |
| Grammage du tissu (GSM) | Poids cible du tissu et gamme de production |
| Résultat attendu | Capacité de production prévue en kg/h |
| Matière première | Spécifications relatives à la résine PP, aux additifs et aux mélanges-maîtres |
| Propriétés du tissu | Résistance, souplesse, uniformité, performances de filtration ou de barrière |
| Demande définitive | Utilisation dans les domaines de l'hygiène, de la médecine, de l'agriculture, de l'emballage ou de l'industrie |
| Conditions d'usine | Espace d'atelier, alimentation électrique, air comprimé et besoins en refroidissement |
| Objectif de production | Production prévue : quotidienne, mensuelle ou annuelle |
| Type de projet | Nouvelle ligne de production, augmentation de la capacité ou modernisation d'une ligne existante |
Pour les projets présentant des exigences spécifiques en matière de tissu, la configuration de la machine doit être évaluée en tenant compte du processus de production prévu, plutôt que d'être choisie uniquement en fonction de sa capacité de production.
Procédé de fabrication d'un non-tissé en PP filé-lié
Une ligne de production de non-tissé PP par filage-liage intègre l'alimentation en matière première, l'extrusion, la formation des filaments, la formation de la nappe et le liage thermique au sein d'un processus de production en continu. Chaque étape influe sur la stabilité de la production et sur les propriétés du tissu fini.
01. Alimentation en résine PP
La résine PP est acheminée en continu vers le système d'extrusion grâce à un système d'alimentation contrôlé. Une alimentation stable permet de maintenir un débit constant de matière tout au long de la production en continu.
02. Extrusion et fusion
Une extrudeuse à vis fait fondre et achemine la résine PP à une température et une pression contrôlées. La filtration et le dosage permettent de maintenir un débit stable de matière fondue avant que le polymère n'entre dans le système de filage.
Équipements associés : [Extrudeuse à vis]
03. Filage de filaments
Le polymère fondu traverse le système de filage pour former des filaments continus. Les conditions de filage influencent la formation des filaments et l'uniformité de la nappe obtenue par la suite.
Équipements associés : [Système de filage]
04. Refroidissement et étirage
Les filaments nouvellement formés sont refroidis et étirés avant d'entrer dans la section de formation de la nappe. Le refroidissement et l'étirage contrôlés permettent de maintenir la stabilité des propriétés et de la répartition des filaments.
Équipements associés : [Système de refroidissement] · [Appareil d'étirement]
05. Création de sites web
Les filaments étirés sont répartis sur toute la largeur de travail afin de former une nappe homogène. Les éléments de formation de la nappe permettent de contrôler la répartition des fibres et la densité de la nappe.
Équipements associés : [Composants de mise en page Web]
06. Collage thermique et calandrage
La bande passe dans une calandre chauffée où la température et la pression, régulées avec précision, permettent de lier les fibres pour former une structure non tissée stable. Les conditions de liaison influencent la résistance du tissu, l'aspect de sa surface et son uniformité.
07. Enroulement et refendage
Une fois les opérations d'encollage et de finition terminées, le tissu fini est enroulé en rouleaux puis découpé en bandes selon les exigences des étapes de transformation en aval.
Matières premières pour la production de PP filé-lié
La résine de polypropylène est la principale matière première utilisée dans la fabrication du non-tissé PP filé-lié. La qualité de la matière doit être choisie en fonction du comportement à l'extrusion, de la formation des filaments, du grammage cible et des exigences relatives au tissu final.
En fonction des spécifications du produit, le processus de fabrication peut également nécessiter l'ajout d'additifs ou d'un mélange-maître afin d'obtenir des propriétés ou un aspect spécifiques du tissu.
Avant de choisir une machine, les fabricants doivent préciser le type de PP prévu, la proportion de matière recyclée le cas échéant, la fourchette de grammage visée et l'application finale.
Structure de la machine et principales sections
Une ligne de production complète de non-tissé PP par filage-liage se compose généralement de plusieurs sections intégrées :
- Système d'alimentation en matières premières
- Système d'extrusion
- Système de filtration et de dosage de la matière fondue
- Système de filature
- Système d'étirage de filaments
- Système de formation de bande
- Système de thermocollage
- Système de calendrier
- Système de découpe des bords
- Système d'enroulement
- Système de commande électrique
La configuration exacte dépend du type de machine, de la largeur de travail, du grammage cible, du débit et des propriétés requises pour le tissu.
Caractéristiques techniques
Les caractéristiques techniques des machines doivent être évaluées en fonction de la configuration complète du projet plutôt que d'un simple modèle standard.
| Paramètre | Configuration |
| Type de machine | S / SS / SSS / SMS / SSMMS |
| Matière première | Polypropylène |
| Largeur de travail | Configuré conformément aux exigences de production |
| Grammage du tissu (GSM) | Configuré en fonction du produit cible |
| Production | En fonction du modèle et de la configuration |
| Structure en tissu | Monocouche ou multicouche |
| Méthode de collage | Collage thermique |
| Système de contrôle | Contrôle de la production à l'aide d'automates programmables (PLC) |
| Enroulement | Automatique ou configuré en fonction de la conception de la ligne |
| Systèmes auxiliaires | Sélectionnés en fonction de la configuration de la machine |
Les caractéristiques techniques détaillées, les dimensions et les exigences en matière d'alimentation doivent être vérifiées par rapport au modèle de machine sélectionné avant l'établissement du devis.
Configuration de la chaîne de production pour votre projet
Tous les clients n'ont pas besoin de la même configuration de chaîne de production. Une nouvelle usine peut avoir besoin d'un système de production complet, tandis qu'un fabricant de non-tissés déjà en activité peut se contenter d'une capacité supplémentaire ou d'une chaîne de remplacement.
La configuration peut être adaptée en fonction de la largeur de travail requise, du grammage du tissu, de l'objectif de production, de la structure des couches, des exigences en matière d'automatisation et des équipements auxiliaires.
Il convient également de prendre en compte les conditions en usine. Les normes électriques, l'espace disponible dans l'atelier, l'air comprimé, les systèmes de refroidissement, la manutention des matériaux et le stockage des produits finis sont autant de facteurs susceptibles d'influencer la disposition finale des équipements.
Pour les projets présentant des exigences spécifiques, la configuration technique doit être validée avant l'établissement du devis, afin que la chaîne de production soit adaptée à la fois au tissu visé et à l'infrastructure disponible.
Production réelle
La capacité de production doit être évaluée dans des conditions d'exploitation bien définies.
La capacité nominale d'une machine peut correspondre à une valeur maximale ou de référence, tandis que la production réelle peut varier en fonction du grammage (GSM), de la largeur du tissu, de la matière première, de la vitesse de production, des changements de produit et du rendement opérationnel.
Pour la planification de la production, il est plus utile de définir le volume de production requis en tenant compte des éléments suivants :
- Grammage du tissu cible (GSM)
- Largeur de travail
- Horaires d'ouverture prévus
- Production mensuelle requise
- Rendement de production prévu
- Fréquence de changement de produit
Cette approche offre une base plus réaliste pour déterminer si une ligne de production de fibres non tissées par filage-étirage (spunbond) proposée est en mesure d'atteindre l'objectif de production fixé pour le projet.
Besoins en locaux, en énergie et en main-d'œuvre
Avant l'installation, il convient d'évaluer l'usine en termes d'encombrement des équipements, d'espace libre nécessaire à la production, de flux de matériaux et d'accès aux réseaux.
Espace industriel
L'atelier devrait offrir suffisamment d'espace pour :
- Principaux équipements de production
- Stockage des matières premières
- Stockage des tissus finis
- Accès des opérateurs
- Accès pour la maintenance
- Équipements électriques et auxiliaires
Caractéristiques électriques
La tension, la fréquence, la puissance du transformateur et le réseau de distribution électrique du site de production doivent être vérifiés avant la fabrication et l'expédition des équipements.
Besoins en main-d'œuvre
Le nombre d'opérateurs nécessaires dépend de la configuration de la ligne, du niveau d'automatisation, du programme de production et des équipements auxiliaires. Il convient également de prévoir un soutien en matière de maintenance électrique et mécanique pour assurer la continuité de la production.
Échantillons de tissus et produits finis
Le choix de la machine doit toujours être en fonction du tissu que le client souhaite produire.
Les tissus spunbond en PP classiques peuvent être utilisés pour :
Hygiène
- Composants des couches
- Matériaux utilisés dans les produits d'hygiène
- Produits d'hygiène jetables
Médical
- Produits de protection médicale
- Matériel chirurgical et consommables
- Produits non tissés destinés au secteur de la santé
Agriculture
- Housses de protection pour cultures
- Produits phytosanitaires
- Produits textiles agricoles
Emballage
- Sacs réutilisables
- Matériaux d'emballage
- Sacs de courses
Applications industrielles
- Matériaux de protection
- Produits liés à la filtration
- Produits non tissés à usage domestique et industriel
Les échantillons de tissu peuvent être évalués en fonction du grammage (GSM), de la résistance, de la douceur, de l'uniformité, de la perméabilité à l'air et d'autres propriétés requises.
Vidéo de fonctionnement de la machine et vérification de la production
Le bon fonctionnement de la machine doit être vérifié avant l'expédition au moyen d'une production d'essai et d'un contrôle.
La vérification de la production peut porter sur :
- Fonctionnement de la machine
- Formation de filaments
- Uniformité du site Web
- Fabrication du tissu
- Calandrage
- Enroulement
- Commande électrique
- Performances en fonctionnement continu
Les vidéos de fonctionnement des machines et les échantillons de production permettent aux clients de se faire une idée plus précise de la configuration des équipements et du processus de fonctionnement.
Essais de réception en usine
Avant la livraison, la chaîne de production peut faire l'objet d'essais en usine conformément aux spécifications techniques convenues.
Le processus de réception en usine peut comprendre :
- Contrôle de l'assemblage des équipements
- Contrôle du système électrique
- Essais des systèmes de commande
- Exploitation à titre d'essai
- Contrôles de la production de tissus
- Vérification des paramètres de production
- Inspection finale du matériel
Les exigences en matière de tests doivent être définies d'un commun accord au cours de la phase technique et commerciale du projet.
Installation et mise en service
Après la livraison, l'installation et la mise en service constituent des étapes importantes pour la mise en service de la chaîne de production.
L'aide peut prendre les formes suivantes :
- Consignes d'installation
- Mise en service des équipements
- Réglage des paramètres de production
- Formation des opérateurs
- Accompagnement au démarrage de la production
- Conseils de dépannage
Les modalités d'installation propres à chaque projet doivent être confirmées en fonction de la configuration de l'équipement et de sa destination.
Assistance technique après-vente
Les performances de production à long terme dépendent à la fois de la qualité des équipements et de l'assistance technique.
Le service après-vente peut inclure :
- Assistance technique à distance
- Assistance à l'installation et à la mise en service
- Formation des opérateurs
- Dépannage de la production
- Assistance pour les pièces de rechange
- Conseils d'entretien
- Documentation technique
L'étendue de l'assistance doit être confirmée en fonction du projet et de la configuration du matériel.
Ingénierie et assistance technique pour les équipements destinés à la fabrication de non-tissés
AL Nonwoven propose des solutions d'équipements pour les fabricants qui souhaitent développer ou étendre leur capacité de production de non-tissés. Notre équipe peut vous accompagner dans le choix des machines, la configuration des lignes de production, l'installation, la mise en service et la définition des spécifications techniques, en fonction des exigences spécifiques de votre projet.
Pour plus d'informations sur l'entreprise et ses capacités en matière d'équipements, rendez-vous sur Fabricants d'équipements pour le secteur des non-tissés.
Foire aux questions
Qu'est-ce qu'une machine de fabrication de non-tissé spunbond en PP ?
Une machine de fabrication de non-tissé par filage-liage (spunbond) en polypropylène est un système de production qui transforme la résine de polypropylène en filaments continus, assemble ces filaments pour former une nappe, puis lie thermiquement cette nappe pour obtenir un non-tissé.
Quelle est la différence entre les machines à non-tissé de type S, SS et SSS ?
La version S comporte une couche de non-tissé filé-lié, la version SS en comporte deux et la version SSS en comporte trois. Ces différentes structures offrent diverses possibilités en termes de formation du tissu, d'uniformité et d'exigences de production.
Quelle est la différence entre la fabrication par filage-liage et la fabrication SMS ?
Une ligne de fabrication de non-tissé par filage-liage classique produit des couches de non-tissé par filage-liage, tandis qu'une ligne SMS combine des couches de non-tissé par filage-liage et des couches de non-tissé par soufflage à l'état fondu. La couche de non-tissé par soufflage à l'état fondu apporte des fibres fines susceptibles d'améliorer les performances de filtration et de barrière.
Comment choisir une ligne de production de non-tissé spunbond en PP ?
Le choix doit tenir compte de la structure de la machine, de la largeur de travail, du grammage (GSM), du rendement requis, des propriétés du tissu, de la matière première, de l'application finale et des équipements de l'usine. L'objectif de production doit également être pris en compte lors de la détermination de la configuration appropriée de la machine.
Quels sont les facteurs qui influencent le rendement réel d'une machine de filage-liage PP ?
Le rendement réel dépend de la configuration de la machine, de la largeur du tissu, du grammage, de la matière première, de la vitesse de production, de l'efficacité opérationnelle et des changements de produit. La capacité nominale doit donc être évaluée en fonction des spécifications de production visées.
La chaîne de production peut-elle être personnalisée ?
Oui. La largeur de la machine, la structure des couches, le débit, la plage de grammages, le niveau d'automatisation et les équipements auxiliaires peuvent être configurés en fonction des exigences du projet.
Demander une configuration de ligne de production de PP spunbond
Précisez-nous le type de tissu que vous souhaitez traiter et vos exigences en matière de production. Notre équipe technique pourra alors évaluer la configuration de machine nécessaire en fonction des spécifications de votre produit et des conditions de votre usine.
Informations sur le projet
- Produit cible / Type de machine
- Tissu
- Largeur du tissu
- Grammage du tissu (GSM)
- Résultat attendu
- Demande définitive
- Tension d'usine
- Pays de destination
- Nouveau projet ou modernisation d'une ligne existante
- Date d'achat prévue
- Exigences supplémentaires
Envoyez-nous vos besoins